


01
Mukadimah
Oleh kerana ketumpatan tenaga yang tinggi, input haba yang rendah dan sifat tidak-sentuhan, teknologi kimpalan laser telah muncul sebagai salah satu proses teras dalam pembuatan ketepatan moden. Walau bagaimanapun, isu seperti pengoksidaan, keliangan dan pembakaran unsur-dimatikan-yang terhasil daripada sentuhan antara kolam kimpalan dan atmosfera semasa proses kimpalan-sangat mengekang sifat mekanikal dan hayat perkhidmatan jahitan kimpalan. Sebagai medium kritikal untuk mengawal persekitaran kimpalan, pemilihan jenis gas pelindung, kadar aliran, dan kaedah penghantaran mesti digabungkan dengan teliti dengan ciri-ciri bahan tertentu (seperti kereaktifan kimia dan kekonduksian terma) dan ketebalan bahan kerja.
Pemprosesan Pancaran Laser & Elektron
02
Jenis Gas Perisai
Fungsi utama gas pelindung adalah untuk mengasingkan oksigen, mengawal kelakuan kolam kimpalan, dan meningkatkan kecekapan gandingan tenaga. Berdasarkan sifat kimianya, gas pelindung boleh dikelaskan secara meluas kepada gas lengai (seperti argon dan helium) dan gas aktif (seperti nitrogen dan karbon dioksida). Gas lengai mempunyai kestabilan kimia yang tinggi, berkesan menghalang pengoksidaan kolam kimpalan; walau bagaimanapun, perbezaan ketara dalam sifat termofiziknya boleh memberi kesan yang mendalam kepada hasil kimpalan. Sebagai contoh, argon (Ar) mempunyai ketumpatan tinggi (1.784 kg/m³), membolehkannya membentuk selimut pelindung yang stabil di atas kolam kimpalan; sebaliknya, kekonduksian termanya yang rendah (0.0177 W/m·K) menghasilkan penyejukan kolam kimpalan yang lebih perlahan dan kedalaman penembusan yang lebih cetek. Sebaliknya, helium (He) mempamerkan kekonduksian terma kira-kira lapan kali ganda daripada argon (0.1513 W/m·K), dengan itu mempercepatkan penyejukan kolam kimpalan dan meningkatkan kedalaman penembusan; walau bagaimanapun, ketumpatannya yang rendah (0.1785 kg/m³) menjadikannya terdedah kepada serakan pantas, memerlukan kadar aliran yang lebih tinggi untuk mengekalkan perisai yang berkesan. Gas aktif-seperti nitrogen (N₂)-boleh, dalam aplikasi tertentu, meningkatkan kekuatan jahitan kimpalan melalui pengukuhan larutan-pejal; bagaimanapun, penggunaannya yang berlebihan boleh menyebabkan keliangan atau pemendakan fasa rapuh. Contohnya, apabila mengimpal keluli tahan karat dupleks, pelarutan nitrogen ke dalam kolam kimpalan boleh mengganggu keseimbangan fasa ferit-austenit, mengakibatkan pengurangan rintangan kakisan.
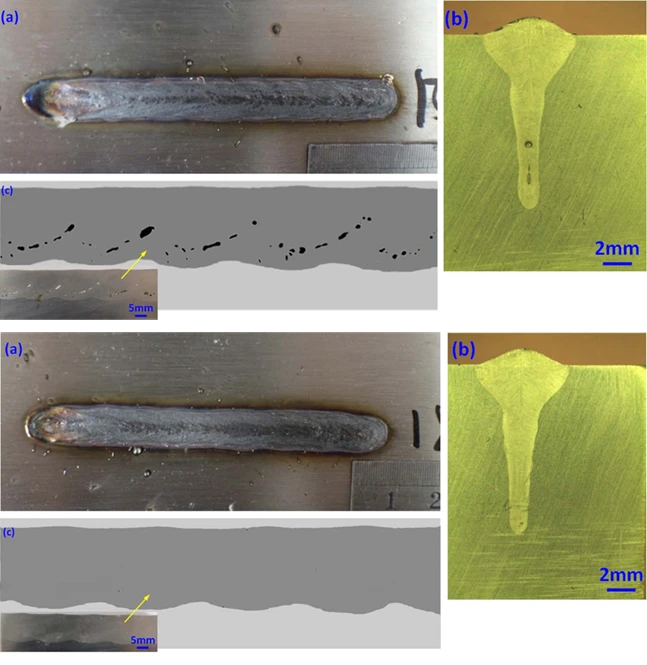
Dari perspektif mekanisme proses, tenaga pengionan tinggi helium (24.6 eV) menindas kesan perisai plasma dan meningkatkan penyerapan tenaga laser, dengan itu meningkatkan kedalaman penembusan. Sebaliknya, tenaga pengionan rendah argon (15.8 eV) cenderung menghasilkan kepulan plasma, memerlukan penggunaan teknik seperti penyahfokusan atau modulasi nadi untuk mengurangkan gangguan. Tambahan pula, tindak balas kimia antara gas pelindung aktif dan kolam lebur-seperti pembentukan nitrida melalui tindak balas nitrogen dengan kromium dalam keluli-mungkin mengubah komposisi kimpalan; oleh itu, pilihan gas pelindung mesti dibuat dengan berhati-hati, dengan mengambil kira sifat bahan tertentu.
**Contoh Permohonan Bahan:**
• **Keluli:** Dalam kimpalan plat nipis (<3 mm), argon ensures a high-quality surface finish; for instance, the oxide layer thickness on a weld in 1.5 mm low-carbon steel is merely 0.5 μm. For thick plates (>10 mm), walau bagaimanapun, penambahan kecil helium (He) diperlukan untuk meningkatkan kedalaman penembusan.
• **Keluli Tahan Karat:** Perisai argon menghalang penyusutan kandungan kromium (Cr); dalam kimpalan pada keluli tahan karat 3 mm tebal 304, kandungan Cr mencapai 18.2% (hampir menghampiri 18.5%) logam asas. Keluli tahan karat dupleks, sebaliknya, memerlukan campuran Ar-N₂ (dengan N₂ Kurang daripada atau sama dengan 5%) untuk mengekalkan nisbah fasa yang seimbang. Kajian menunjukkan bahawa apabila mengimpal keluli tahan karat dupleks 8 mm tebal 2205 menggunakan campuran Ar-2%N₂, nisbah fasa ferit-ke-astenit menjadi stabil pada 48:52, menghasilkan kekuatan tegangan 780 MPa-lebih tinggi daripada yang dicapai dengan perisai argon tulen (72 MPa).
• **Aluminium Aloi:** *Plat Nipis (<3 mm):* The high reflectivity of aluminum alloys results in low energy absorption; helium, with its high ionization energy (24.6 eV), helps stabilize the plasma. Research shows that when welding 2 mm thick 6061 aluminum alloy under helium shielding, the penetration depth reaches 1.8 mm-a 25% increase compared to argon shielding-while porosity remains below 1%. *Thick Plates (>5 mm):* Mengimpal plat aluminium tebal memerlukan input tenaga yang tinggi; campuran helium-argon (He:Ar=3:1) menawarkan keseimbangan antara mencapai kedalaman penembusan yang mencukupi dan mengurus kos. Contohnya, apabila mengimpal plat 5083 setebal 8 mm, perisai dengan campuran ini menghasilkan kedalaman penembusan 6.2 mm-peningkatan 35% berbanding argon tulen-sambil mengurangkan kos kimpalan sebanyak 20% pada masa yang sama.


