

Pengaruh Parameter Gas Perisai Terhadap Proses Kimpalan Laser
01 Pengenalan
Teknologi kimpalan laser, disebabkan ketumpatan tenaga yang tinggi, input haba yang rendah dan ciri-ciri bukan-sentuh, telah menjadi salah satu proses teras dalam pembuatan ketepatan moden. Walau bagaimanapun, pengoksidaan, keliangan, dan kehilangan unsur yang disebabkan oleh sentuhan antara kolam lebur dan atmosfera semasa mengimpal secara serius menyekat sifat mekanikal dan hayat perkhidmatan kimpalan. Gas pelindung, sebagai medium teras untuk mengawal persekitaran kimpalan, mesti dipilih berdasarkan jenisnya, kadar aliran, dan kaedah tiupan, dalam kombinasi dengan ciri-ciri bahan (seperti kereaktifan kimia dan kekonduksian terma) dan ketebalan plat.
Pemprosesan Pancaran Laser & Elektron
02 Jenis Gas Perisai
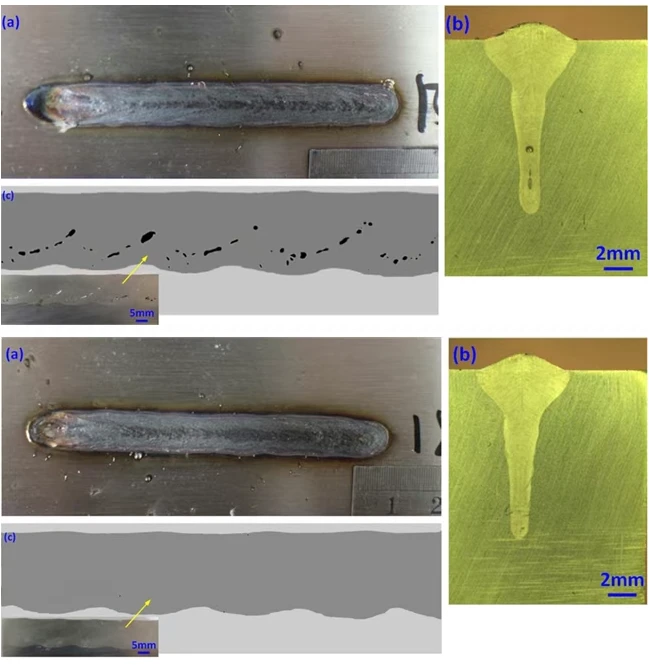
Peranan utama gas pelindung adalah untuk mengasingkan oksigen, mengawal tingkah laku kolam cair, dan meningkatkan kecekapan gandingan tenaga. Berdasarkan sifat kimia, gas pelindung dikelaskan kepada gas lengai (argon, helium) dan gas aktif (nitrogen, karbon dioksida). Gas lengai mempunyai kestabilan kimia yang tinggi dan berkesan menghalang pengoksidaan kolam lebur, tetapi perbezaan termofiziknya memberi kesan ketara kepada hasil kimpalan.
Sebagai contoh, argon (Ar) mempunyai ketumpatan tinggi (1.784 kg/m³), membentuk lapisan liputan yang stabil, tetapi kekonduksian termanya yang rendah (0.0177 W/m·K) memperlahankan penyejukan dan menghasilkan penembusan yang lebih cetek. Sebaliknya, helium (He) mempunyai kekonduksian terma 8 kali lebih tinggi (0.1513 W/m·K), mempercepatkan penyejukan dan meningkatkan kedalaman penembusan, tetapi ketumpatannya yang rendah (0.1785 kg/m³) menjadikannya mudah untuk melarikan diri, memerlukan aliran yang lebih tinggi untuk mengekalkan perlindungan.
Gas aktif, seperti nitrogen (N₂), boleh meningkatkan kekuatan kimpalan melalui pengukuhan-pepejal dalam sesetengah kes, tetapi penggunaan yang berlebihan boleh menyebabkan keliangan atau pemendakan fasa rapuh. Sebagai contoh, penyusupan nitrogen ke dalam kolam lebur semasa kimpalan keluli tahan karat dupleks boleh mengganggu keseimbangan fasa ferit/austenit, mengurangkan rintangan kakisan.
[Imej: Rajah 1. Kimpalan laser keluli tahan karat 304L, (atas) perlindungan Ar; (bawah) perlindungan N₂]
Dari perspektif mekanisme proses, tenaga pengionan tinggi helium (24.6 eV) menindas perisai plasma, meningkatkan penyerapan dan penembusan tenaga laser. Argon, dengan tenaga pengionan yang lebih rendah (15.8 eV), menjana awan plasma dengan mudah, memerlukan penyahfokusan atau modulasi nadi untuk mengurangkan gangguan. Tambahan pula, gas aktif boleh bertindak balas secara kimia dengan kolam lebur (cth, N₂ membentuk nitrida dengan Cr dalam keluli), mengubah komposisi kimpalan dan memerlukan pemilihan yang berhati-hati.
Contoh aplikasi bahan:
- Keluli: Untuk kepingan nipis (<3 mm), argon ensures surface smoothness, with oxidation layer thickness of only 0.5 μm on a 1.5 mm low-carbon steel weld. For thick plates (>10 mm), penambahan helium meningkatkan penembusan.
- Keluli tahan karat: Perlindungan argon menghalang kehilangan Cr. Dalam keluli tahan karat 3 mm tebal 304, kandungan Cr dalam kimpalan mencapai 18.2% (hampir 18.5% dalam logam asas). Keluli tahan karat dupleks memerlukan campuran Ar-N₂ (N₂ Kurang daripada atau sama dengan 5%) untuk keseimbangan fasa. Penyelidikan menunjukkan bahawa dengan keluli tahan karat dupleks 8 mm tebal 2205, Ar-2%N₂ mengekalkan nisbah ferit/austenit 48:52 dan kekuatan tegangan 780 MPa, lebih baik daripada Ar tulen (720 MPa).
- Aloi aluminium: Untuk kepingan nipis (<3 mm), high reflectivity reduces absorption. Helium, with its high ionization energy, stabilizes plasma. In 2 mm thick 6061 aluminum alloy, helium shielding achieves 1.8 mm penetration, 25% deeper than with argon, with porosity below 1%. For thick plates (>5 mm), He-Campuran Ar (3:1) mengimbangi penembusan dan kos. Sebagai contoh, kimpalan plat 5083 setebal 8 mm dengan gas bercampur mencapai penembusan 6.2 mm, 35% lebih dalam daripada Ar tulen, sambil mengurangkan kos sebanyak 20%.
Pemprosesan Pancaran Laser & Elektron
03 Pengaruh Kadar Aliran Gas Perisai
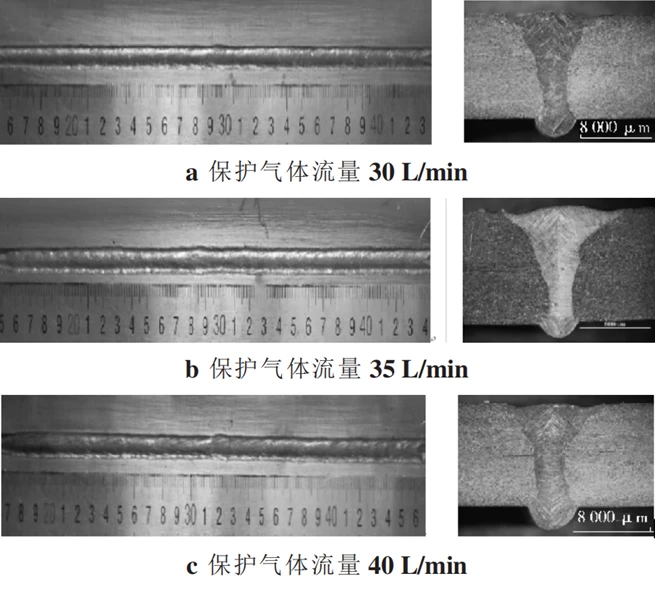
Kadar aliran gas pelindung secara langsung mempengaruhi keupayaan liputan dan dinamik bendalir kolam lebur. Aliran yang tidak mencukupi gagal untuk mengasingkan udara sepenuhnya, yang membawa kepada pengoksidaan dan keliangan. Aliran yang berlebihan boleh menyebabkan pergolakan, menyerbu kolam cair dan menyebabkan lekukan atau percikan. Mengikut nombor Reynolds (Re=ρvD/μ), aliran yang lebih tinggi meningkatkan halaju, dan apabila Re > 2300, aliran laminar beralih kepada pergolakan, menjejaskan kestabilan kolam lebur. Oleh itu, kadar aliran kritikal mesti ditentukan secara eksperimen atau dengan simulasi CFD.
[Imej: Rajah 2. Pengaruh kadar aliran gas pelindung yang berbeza pada kimpalan]
Mengoptimumkan aliran mesti mengambil kira kekonduksian terma dan ketebalan plat:
- Steel and stainless steel: For thin low-carbon steel (1–2 mm), 10–15 L/min is suitable. For thicker plates (>6 mm), 18–22 L/min diperlukan untuk menyekat pengoksidaan. Sebagai contoh, dengan keluli tahan karat 316L setebal 6 mm, 20 L/min meningkatkan keseragaman kekerasan HAZ sebanyak 30%.
- Aluminum alloys: High thermal conductivity requires higher flow to prolong protection. In 3 mm thick 7075 aluminum alloy, 25–30 L/min minimized porosity (0.3%). For plates >10 mm, hembusan kompaun adalah perlu untuk mengelakkan pergolakan.
Pemprosesan Pancaran Laser & Elektron
04 Pengaruh Kaedah Tiupan Gas Perisai

Kaedah tiupan, dengan mengawal arah aliran udara dan pengedaran, secara langsung memberi kesan kepada aliran kolam cair dan penindasan kecacatan. Ia mengubah kecerunan tegangan permukaan dan aliran Marangoni, dengan itu mengawal dinamik kolam lebur. Tiupan sisi-mendorong aliran arah, mengurangkan keliangan dan kemasukan, manakala tiupan kompaun mengimbangi pengagihan tenaga dan meningkatkan keseragaman kimpalan.
[Imej: Rajah 3. Pengaruh kaedah tiupan yang berbeza pada kimpalan]
Kaedah tiupan utama:
- Tiupan sepaksi: Aliran udara adalah sepaksi dengan pancaran laser, menutupi kolam cair secara simetri, sesuai untuk-kimpalan berkelajuan tinggi. Ia memastikan kestabilan proses yang tinggi tetapi mungkin mengganggu pemfokusan laser. Sebagai contoh, dengan keluli automotif tergalvani 1.2 mm, tiupan sepaksi meningkatkan kelajuan kimpalan kepada 40 mm/s, dengan percikan<0.1.
- Sisi-Tiupan: Aliran udara masuk dari sisi, membersihkan plasma dan kekotoran dengan berkesan, sesuai untuk kimpalan penembusan dalam. Untuk keluli Q345 setebal 12 mm pada tiupan sisi 30 darjah-, penembusan meningkat 18% dan keliangan menurun daripada 4% kepada 0.8%.
- Tiupan kompaun: Menggabungkan sepaksi dan tiupan sisi-, ia serentak menindas pengoksidaan dan gangguan plasma. Untuk aloi aluminium 6061 setebal 3 mm dengan reka bentuk dwi-muncung, keliangan berkurangan daripada 2.5% kepada 0.4%, dengan kekuatan tegangan mencapai 95% daripada bahan asas.
05 Kesimpulan
Pengaruh gas pelindung pada kualiti kimpalan pada asasnya berpunca daripada peraturan pemindahan tenaga, termodinamik kolam lebur, dan tindak balas kimia:
1. Pemindahan tenaga: Kekonduksian haba tinggi Helium mempercepatkan penyejukan, mengurangkan lebar HAZ; kekonduksian rendah argon memanjangkan hayat kolam cair, memanfaatkan pembentukan kepingan nipis.
2. Kestabilan kolam cair: Ricih aliran udara menjejaskan aliran kolam cair. Aliran yang betul menyekat percikan, manakala aliran yang berlebihan menyebabkan vorteks dan kecacatan.
3. Perlindungan kimia: Gas lengai mengasingkan oksigen, menghalang pengoksidaan unsur aloi (cth, Cr, Al). Gas aktif (cth, N₂) mengubah sifat kimpalan melalui-pengukuhan larutan pepejal atau pembentukan sebatian, tetapi memerlukan kawalan yang tepat.
Pemprosesan Pancaran Laser & Elektron
Sumber: Dikumpul oleh pasukan editorial akaun awam WeChat "Teknologi dan Aplikasi Pemprosesan Rasuk Tenaga Tinggi-."

Sep 12, 2025
Tinggalkan pesanan
Pengaruh Parameter Gas Perisai Terhadap Proses Kimpalan Laser
Hantar pertanyaan


